
يؤثر القطع على استهلاك الجلد وجودة الحواف وملاءمتها للإبزيم. بالنسبة لبرنامج صناعة الأحزمة، فإن المقارنة المفيدة هي تكلفة وإنتاج الأجزاء المقبولة من مزيج المواد الفعلي. لا يمكن لدقة تحديد المواقع المعلن عنها للآلة أو دورة قطع سريعة واحدة أن تحدد هذه النتيجة.
تستخدم مكبس الضغط الهيدروليكي قالبًا مُشكَّلًا للقطع. بينما تتبع آلة القطع الرقمية CNC مسارًا مُبرمجًا باستخدام أدوات مناسبة، قد تشمل سكينًا. يُمكن استخدام كلتا الآلتين في إنتاج المنتجات الجلدية. تشمل عملية إنتاج الأحزمة أيضًا التحضير والتشطيب والتجميع، وهو ما يجب مراعاته عند مقارنة الإنتاجية.
يتناول هذا الدليل آليات التصنيع، والتداخل، والأبعاد، والأدوات، وحجم الطلبات. ويستخدم معلومات من مصنعي المعدات لشرح الأساليب المتاحة، دون تحديد أسعار موحدة، أو معدلات خردة، أو ضمانات أداء لفئة كاملة من الآلات.
ما هي الاختلافات الأساسية بين مكابس النقر وأنظمة التحكم الرقمي الحاسوبي؟
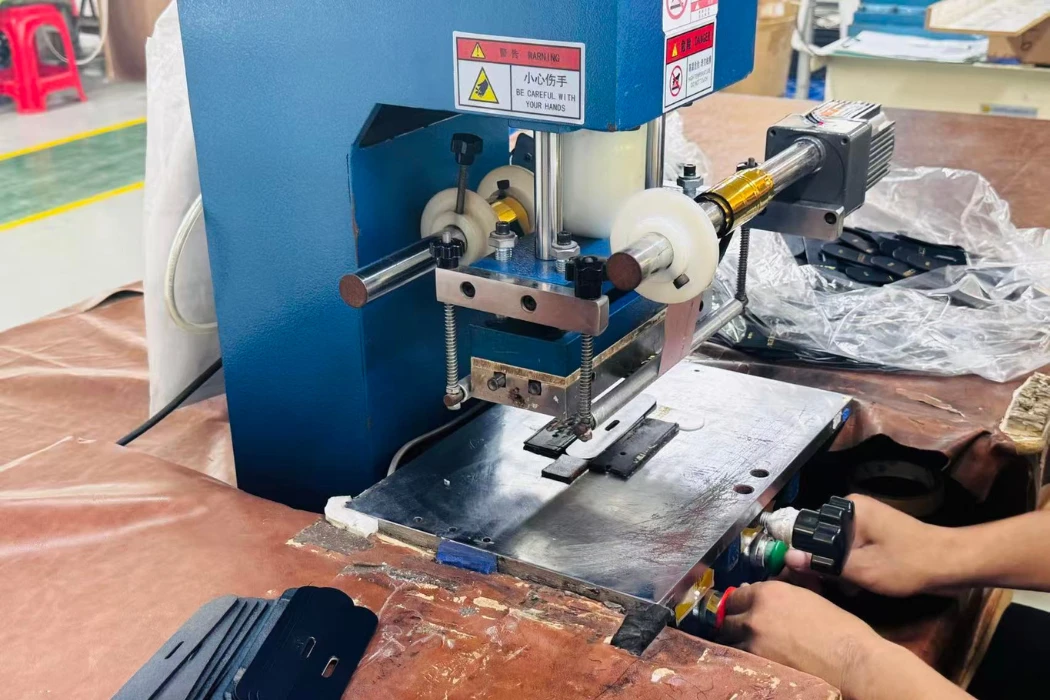
يكمن الاختلاف الأساسي في كيفية تشكيل مسار القطع: ففي القطع بالقوالب، يُستخدم قالب مادي لتحديد الخطوط الخارجية، بينما في عمليات التصنيع باستخدام الحاسوب (CNC)، يُستخدم ملف رقمي لتوجيه الأداة. ويختلف تكوين الآلة وأتمتتها ضمن كلا المجموعتين.
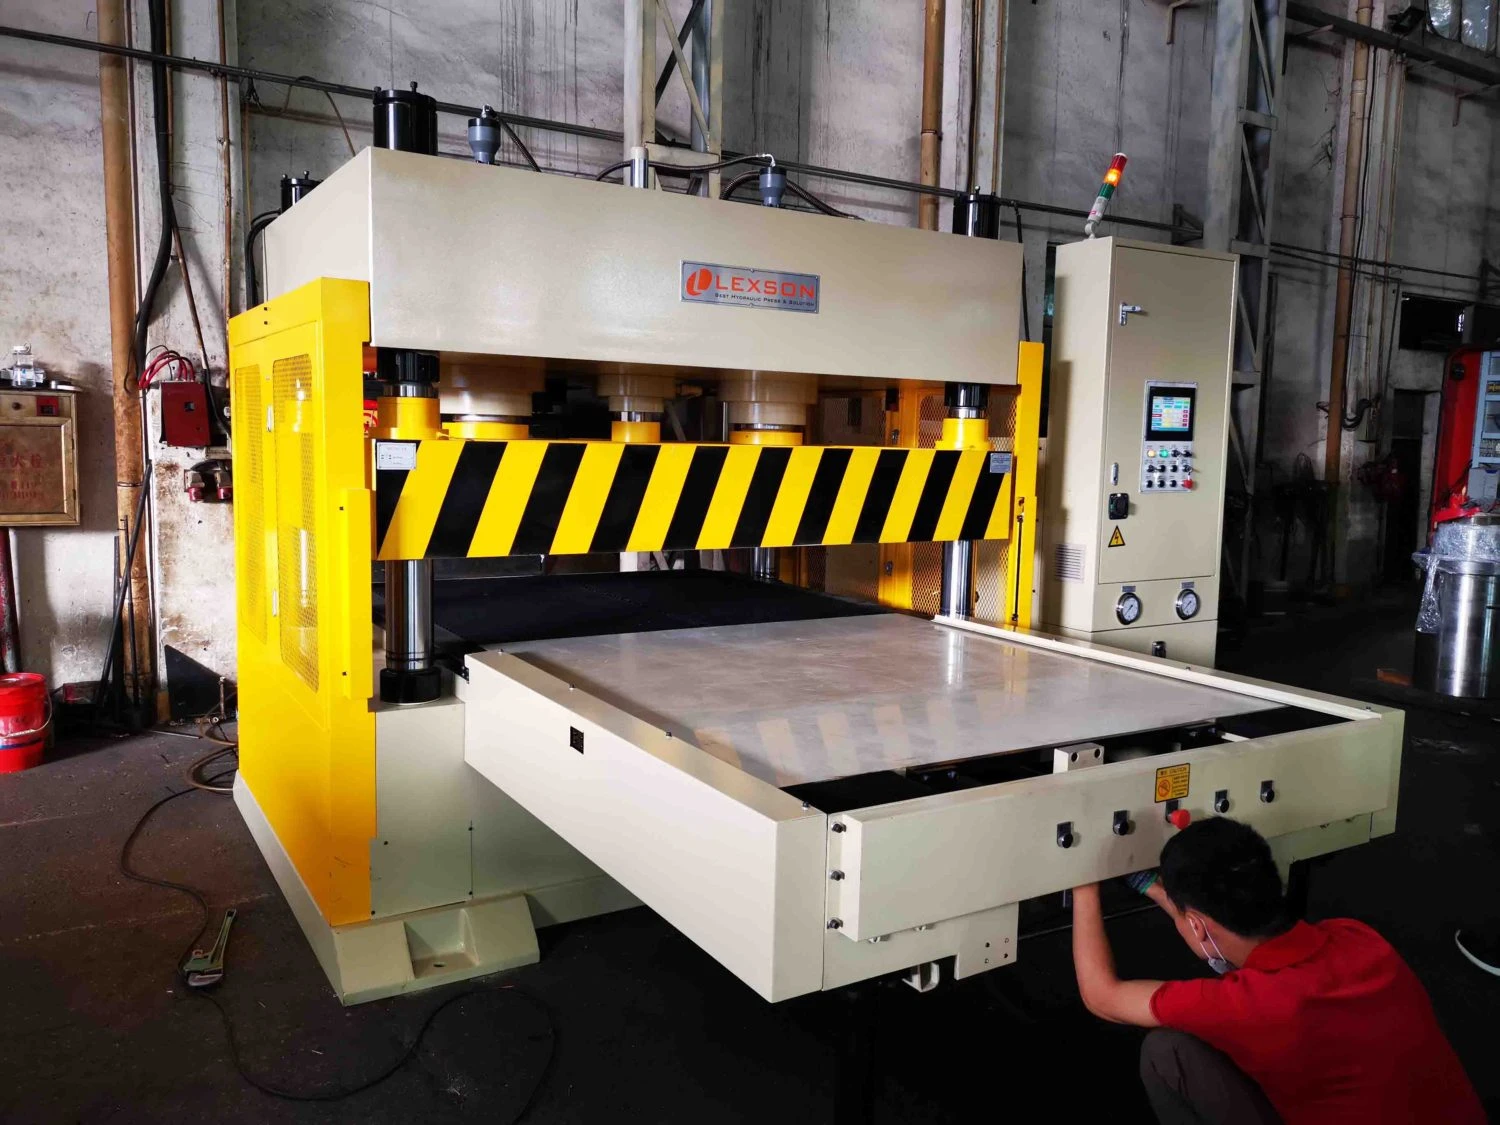
آلية عمل مكبس النقر الهيدروليكي
تُوضع أداة قطع حادة فوق المادة مدعومة بسطح قطع مناسب. توفر المكبس القوة اللازمة لدفع حافة القطع عبر المادة. إن وصف هذه العملية بـ"السحق الكليل" فقط يتجاهل دور أداة القطع الحادة.
يجب أن تتوافق سعة المكبس، وترتيب الرأس، وحجم القالب، وسماكة المادة. تختلف عناصر التحكم وتسلسلات التشغيل الآمنة باختلاف الطراز؛ لذا يُرجى اتباع إجراءات التشغيل الخاصة بالشركة المصنعة. تشمل مجموعة منتجات ATOM الجلدية أنظمة القطع بالقوالب والأنظمة الرقمية.
كيف تعمل تقنية القطع الرقمي CNC
تقرأ آلة القطع الرقمية الشكل الهندسي المبرمج وتتبع مسار الأداة باستخدام أداة قطع متوافقة. يُعدّ السكين المتذبذب أحد الخيارات، ولكنه ليس تعريفًا لكل آلة قطع CNC. توضح مجموعة أدوات Zünd خيارات مختلفة للسكاكين والتثقيب والتعليم.
يؤثر تثبيت المادة واختيار الشفرة وعمق القطع على النتيجة. يمكن لسرير التفريغ أن يدعم الاستقرار، ولكنه لا يمنع تمامًا الحركة أو انحراف الأداة. يجب تحديد تردد التذبذب وشوط القطع بناءً على مواصفات الأداة المختارة، وليس بناءً على سرعة دوران واحدة للشفرة.
مقارنة وقت الإعداد وسير العمل
قد تتضمن عملية تغيير نظام القطع بالقوالب تحديد موقع الأداة وفحصها، وضبط الماكينة، والموافقة على أول عملية قطع. أما عملية التغيير الرقمي فتتضمن إعداد الملفات، والترتيب، واختيار الأدوات، وتسجيل المواد، والموافقة على أول قطعة. ويُعد تحميل الملف جزءًا واحدًا فقط من سير العمل هذا.
قم بقياس وقت عملية نموذجية بدءًا من تحميل المواد وحتى تجهيز الأجزاء المقبولة للعملية التالية. يشمل ذلك الانتقاء والفرز والفحص. لا يُعدّ كلٌّ من وزن القالب الثابت والمقارنة الموحدة للثواني لكل تغيير موثوقًا به في جميع ورش العمل.
كيف تؤثر طرق القطع على معدلات هدر الجلود؟
يؤثر شكل الجلد، ومناطق الجودة القابلة للاستخدام، وحجم القطعة، واتجاه الألياف، والتنوع، جميعها على الإنتاجية. قد تفرض أحزمة الخصر الطويلة قيودًا مختلفة على الترتيب مقارنةً بقطع الجلد الصغيرة. قارن الأنظمة ذات الجلود المكافئة وقواعد القبول نفسها.
التداخل اليدوي باستخدام قوالب القطع الفولاذية
يستطيع المشغل فحص العلامات الطبيعية ووضع القوالب بما يتوافق مع متطلبات جودة المنتج. ولا يقتصر الوضع الجيد على ملء الخطوط الخارجية الظاهرة فحسب، بل قد يشمل أيضاً اتجاه التمدد واللون وتطابق الأجزاء. وتعتمد المسافة المناسبة على القالب والعملية المستخدمة.
سجّل أسباب رفض المواد أو تركها دون استخدام. بعض الهدر الظاهر يحمي جودة المنتج، بينما يمكن تقليل عيوب التصميم أو عيوب القطع التي يمكن تجنبها. لا يمكن للفجوة العامة أو نسبة الفقد التمييز بين هذه الأسباب.
التداخل الرقمي ورسم خرائط الجودة
يصف نظام زوند لمعالجة الجلود عملية التقاط محيط الجلد، وتسجيل مناطق الجودة المحددة مسبقًا، والترتيب، والقص، والاختيار. كما يصف أيضًا التكوينات التي يتم فيها وضع الأجزاء يدويًا، وتُعد الكاميرا إضافةً اختيارية. ولا يشمل القص الرقمي دائمًا التعرف التلقائي على العيوب.
يحتاج البرنامج إلى قواعد مناسبة للتوجيه، ومساحات الجودة، والمسافات المسموح بها. لا يمكن للخوارزمية أن تجعل مساحة غير قابلة للاستخدام مناسبة لحزام فاخر، أو أن تضمن تحويل كل بوصة مربعة إلى منتج. لذا، تحقق من صحة التصميم وفقًا للمواد الفعلية وقيود التصميم.
مقارنة إنتاجية المواد
اتفق على تعريف الإنتاجية قبل التجربة: على سبيل المثال، مساحة الأجزاء المقطوعة المقبولة مقسومة على مساحة المواد المدخلة وفقًا لطريقة قياس موحدة. سجّل الأجزاء المرفوضة والمواد المحجوزة لمنتجات أخرى بشكل منفصل لضمان جدوى المقارنة.
قم بتشغيل نماذج تمثيلية للمواد والأحجام، ثم قارن الناتج المقبول، والعمالة، والعيوب اللاحقة. قد يُحسّن التداخل الرقمي إنتاجية العملية، ولكن يجب قياس هذا التحسين. لا يمكن افتراض أن النسبة المئوية متساوية في جميع مصانع السيور.
| عنصر المقارنة | سير عمل القطع بالقوالب | سير عمل القطع الرقمي |
|---|---|---|
| تحديد المستوى | عملية التوظيف المُشغّلة أو المُهيأة | التداخل اليدوي أو بمساعدة أو آلي حسب النظام |
| مناطق الجودة | الاعتراف بالمشغل والقواعد المتفق عليها | يجب أن تكون المعلومات المُرتبطة بالخرائط وقواعد التداخل موثوقة |
| التباعد | التحقق من صحة القالب والمادة وسطح القطع | التحقق من الشفرة والمادة وأداة التثبيت |
| تقديم الأدلة | قياس الناتج المقبول على مواد تمثيلية | استخدم نفس المواد ونفس أساس القبول |
أي نظام يوفر دقة أبعاد أفضل للأحزمة؟
أهمية عرض الحزام
يجب أن يتناسب العرض والسماكة مع الإبزيم والحافة النهائية. قد يتسبب العرض الزائد في الاحتكاك، بينما قد يؤثر العرض غير الكافي على المظهر أو الثبات. يعتمد المقدار المهم على هندسة القطعة المعدنية، وليس على قاعدة عامة مقدارها مليمتر واحد.
حدد متطلبات القطعة النهائية أولاً، ثم خصص التحكم لعملية القطع والعمليات اللاحقة. قم بالقياس في مواقع محددة وفي ظل ظروف متفق عليها. قد تختلف أبعاد القطعة المقطوعة عن أبعاد الحزام المجمع المطلي الحواف.
تفاوتات ضغط النقر وحالة الأداة
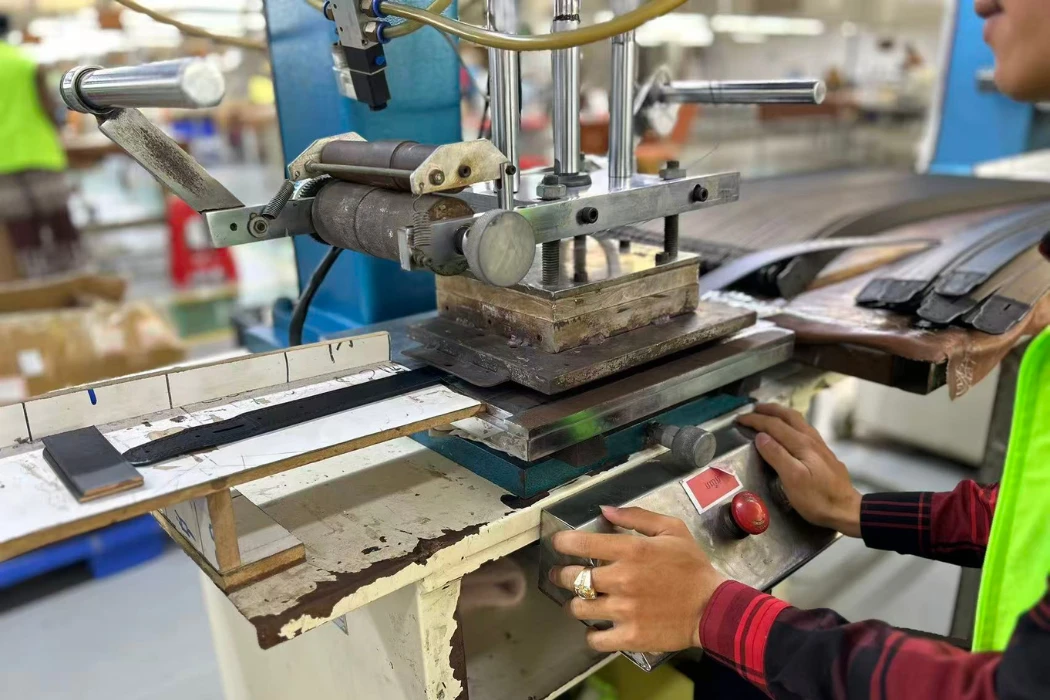
تؤثر هندسة القالب، وحِدّته، وسلوك المادة، وحالة لوح التقطيع، وإعدادات الماكينة على الأبعاد والحواف. لذا، يُنصح بفحص الأداة وعينة من الناتج بدلاً من تطبيق نفس التفاوت أو الانحراف على جميع قوالب القطع الفولاذية.
استخدم فحوصات أولية وأخذ عينات مناسبة أثناء عملية الإنتاج. تحقق من أي تغيير في جودة القطع قبل استئناف عملية إنتاج طويلة. يجب أن تتم صيانة الأدوات وفقًا لإرشادات مورد القالب والآلة؛ فليس كل قالب تالف مناسبًا لإعادة الشحذ.
دقة التحكم الرقمي الحاسوبي ونتائج الأجزاء النهائية
تختلف دقة تحديد الموضع في مواصفات الآلة عن التفاوت المسموح به في صناعة الجلود. فقد يؤثر تآكل الشفرة، وآليات التثبيت، وحركة المواد، وإعدادات المسار على عملية القطع. ولا تقضي الأنظمة الرقمية على جميع مصادر التباين المادي.
اطلب تجربة قطع بالسمك والصلابة والشكل الهندسي المطلوبين. قِس القطع الفعلية بعد معالجتها وتشطيبها. تأكد من تطابق النتائج في جميع أنحاء منطقة العمل، وكرر عمليات القطع بدلاً من افتراض أن كل حزام قطع، سواء الأول أو الألف، متطابق تلقائياً.
هل تؤثر تكاليف الصيانة والتجهيزات على أرباحك النهائية؟
قوالب التشكيل الفولاذية والتخزين المادي
يجب أن يشمل التقدير تصميم القوالب وتصنيعها وتحديدها وتخزينها وفحصها واستبدالها. يعتمد عدد القوالب على ما إذا كانت عملية الإنتاج تقطع الخطوط الخارجية بالكامل أو تستخدم عمليات مشتركة للشريط والنهاية. ليس بالضرورة أن يحتاج كل حجم إلى قالب حزام كامل منفصل تمامًا.
اتفق على ملكية الأدوات وصلاحية الوصول إليها لإعادة الطلب. سجّل حالة الأدوات وهندستها المعتمدة، واسمح بإجراء تعديلات عند تغيير المنتج. عروض أسعار الموردين أكثر فائدة من تكلفة موحدة غير مدعومة لكل قالب.
شفرات CNC، والبرامج، والدعم
تتيح تقنية القطع الرقمي الاستغناء عن استخدام قوالب خاصة لكل شكل، ولكنها لا تزال تتطلب شفرات وأسطح قطع وصيانة للأدوات وملفات مناسبة. كما قد تساهم تراخيص البرامج والتحديثات وإدارة البيانات والتدريب والخدمات في زيادة التكلفة.
لا تعتبر النماذج الرقمية مجانية لمجرد أن تخزين الملفات غير مكلف. فإعداد النماذج الهندسية والتحقق منها يتطلب جهدًا. يختلف نوع الشفرة وعمرها الافتراضي وإجراءات استبدالها باختلاف المادة والآلة؛ ولا يوجد سعر موحد أو عدد أحزمة موحد لكل شفرة.
مقارنة التكاليف على المدى الطويل
قارن تكلفة تركيب الآلة، والمرافق، والأدوات، والبرمجيات، والعمالة، والصيانة، ووقت التوقف، واستهلاك المواد، والإنتاجية المتوقعة مقارنةً بحجم العمل المُخطط له. تحقق مما يشمله عرض السعر، بما في ذلك التدريب والدعم المحلي.
استخدم بيانات تجريبية مُقاسة واستخدامًا واقعيًا لتقييم الاستثمار. قد يكون سعر الشراء المرتفع مُبررًا في مزيج إنتاجي معين، بينما يكون الاستخدام غير كافٍ في مزيج آخر. لا توجد نسبة عامة لتوفير المواد تضمن استردادًا سريعًا للعائد.
| فئة التكلفة | يموت قطع | قطع رقمي |
|---|---|---|
| المعدات المركبة | الماكينة، سطح القطع، التركيب والدعم | القاطع، والأدوات، ونظام التثبيت، والبرمجيات، والتركيب |
| تحضير المنتج | تصميم القوالب أو عمليات القطع المشتركة | إعداد الملفات والتحقق من صحتها وإعداد التداخل |
| المواد الاستهلاكية | قوالب وأسطح قطع | الشفرات، وأسطح القطع، وغيرها من المواد الاستهلاكية المحددة |
| التخزين والتحكم | تحديد الأدوات وتخزينها المادي | إدارة الملفات/الإصدارات بالإضافة إلى الأدوات المادية وقطع الغيار |
| النتيجة الاقتصادية | حساب تكلفة الجزء المقبول | يتم الحساب على أساس القبول وعبء العمل نفسه |
هل يمكن لحجم الإنتاج أن يحدد تقنية القطع المناسبة؟
إنتاج بكميات صغيرة وتصنيع حسب الطلب
قد تفضل ورشة صغيرة استخدام معدات القطع بالقوالب المتوفرة للأشكال المتكررة، بينما يمكن أن تجعل التعديلات المتكررة القطع الرقمي مفيدًا حتى مع الكميات الصغيرة. وتحدد المواد وتوافر الأدوات والعملية ككل هذا الاختيار.
قارن بين وتيرة التطوير وتنوع الأجزاء، بالإضافة إلى الكمية الشهرية. يُعدّ التدريب والتشغيل الآمن عنصرين أساسيين في كلا النظامين. ولا يُعدّ انخفاض تكلفة الشراء وحده مؤشراً على أدنى تكلفة للمنتج المقبول.
التوسع لتلبية طلبات البيع بالتجزئة
تتطلب الطلبات الكبيرة إنتاجًا موثوقًا ودعمًا للصيانة وتحكمًا دقيقًا في العمليات. قد تناسب الأشكال البسيطة المتكررة تقنية القطع بالقوالب، بينما قد تستفيد الأنماط والأحجام المختلطة من المعالجة الرقمية. ولا تستحوذ أي من الطريقتين على جميع أعمال الإنتاج بكميات كبيرة.
ابحث عن أدلة على القدرة الإنتاجية التمثيلية وخطة لمعالجة الاختناقات والأعطال وفحوصات الجودة. راجع استخدام المواد وتصنيع الأحزمة بشكل مسؤول بشكل منفصل عن الادعاءات غير المدعومة بأن آلة واحدة مستدامة تلقائيًا.
أرضيات تقطيع هجينة
قد يخصص المصنع أجزاءً مختلفة لمعدات مختلفة. فالأشرطة الطويلة، والأطراف المشكلة، والمشابك، والقطع الزخرفية، قد تتطلب احتياجات قص مختلفة. يُعدّ المسار الهجين خيارًا إنتاجيًا، وليس دليلًا على أن كل مصنع متطور يتبع التسلسل نفسه.
تحقق من واجهات الربط بين العمليات، بما في ذلك الأبعاد وتحديد الأجزاء. اطلب من المورد شرح مسار التصميم. تأكد من المعدات والعملية المقترحة للطلب الفعلي، بما في ذلك أي قطع يتم الاستعانة بمصادر خارجية لتنفيذه.
الأسئلة الشائعة حول قص الأحزمة الجلدية
هل آلات التحكم الرقمي الحاسوبي (CNC) أسرع من مكابس النقر لأحزمة الجلد؟
يعتمد ذلك على الشكل والمادة والإعداد والتحميل والفرز. قارن سير العمل الكامل بالناتج المقبول. قد يقطع القالب مخططًا بضربة واحدة بينما يتبع السكين مسارًا، لكن لا تُحدد أي من الملاحظتين وحدها الإنتاجية الإجمالية.
ما هو متوسط العمر الافتراضي لقالب تقطيع الجلود؟
يعتمد ذلك على الأداة والمادة وسطح القطع والإعداد والصيانة. افحص الحالة والإنتاجية بدلاً من الاعتماد على عدد ضربات ثابت. اتبع نصائح المورد بشأن الإصلاح أو الاستبدال.
هل تستطيع آلات CNC قطع جلد اللجام السميك المدبوغ نباتياً؟
تستطيع بعض مجموعات الآلات والأدوات معالجة الجلود السميكة. تأكد من قدرة الشركة المصنعة وجرّب الجلد على أرض الواقع. لا يشمل ادعاء السماكة العام جميع أنواع الصلابة أو الطلاء أو تكوينات الأدوات.
ما مقدار الجلد الذي يُهدر عند استخدام مكبس النقر؟
لا توجد نسبة مئوية موحدة. جودة الأجزاء وشكلها وأبعادها وقواعد وضعها هي التي تحدد نسبة الإنتاج القابلة للاستخدام. قِس الأجزاء المقبولة على أساس مساحة ثابتة، وميّز بين القطع الزائدة التي لا يمكن تجنبها والقطع المرفوضة التي يمكن منعها.
هل تحتاج إلى مشغل ماهر لماكينة قطع الجلود CNC؟
نعم. لا يزال إعداد الملفات، وتقييم المواد، والإعداد، وفحص الأدوات، والتشغيل الآمن يتطلب الكفاءة. تُغيّر الأتمتة طبيعة العمل، لكنها لا تُعفي من مسؤولية التحقق من النتيجة.
أي طريقة من طرق القطع تنتج حواف حزام أنظف؟
يمكن لكلا الطريقتين إنتاج حواف مناسبة باستخدام الأدوات والإعدادات الصحيحة. قارن القطع على الجلد الفعلي وافحصها بعد عملية التشطيب المقصودة. لا تفترض أن جميع القطع بالقالب تُشوّه الحافة أو أن جميع القطع الرقمية خالية من العيوب.
اختيار مسار القطع لبرنامج الحزام الخاص بك
حدد أولاً الأبعاد النهائية والشكل العام، ثم قارن نتائج القطع المقاسة، والإنتاجية المقبولة، والتكلفة الإجمالية. يجب أن يدعم المسار الصحيح تصميمك وكميتك، وليس تصنيفًا عامًا للمعدات.
لتصنيع أحزمة جلدية مخصصة من هوبلوك ، يرجى تزويدنا بالرسومات والمادة والإبزيم والكمية المطلوبة لتحديد مسار الإنتاج. الحد الأدنى لكمية الطلب للأحزمة الجلدية هو 300 وحدة، وللأحزمة المصنوعة من البولي يوريثان هو 1,000 وحدة. تستغرق العينات من أسبوعين إلى ثلاثة أسابيع، بينما يستغرق الإنتاج بالجملة من 60 إلى 90 يومًا، مع تحديد جدول التطوير والموافقة المتفق عليه في عرض السعر.






