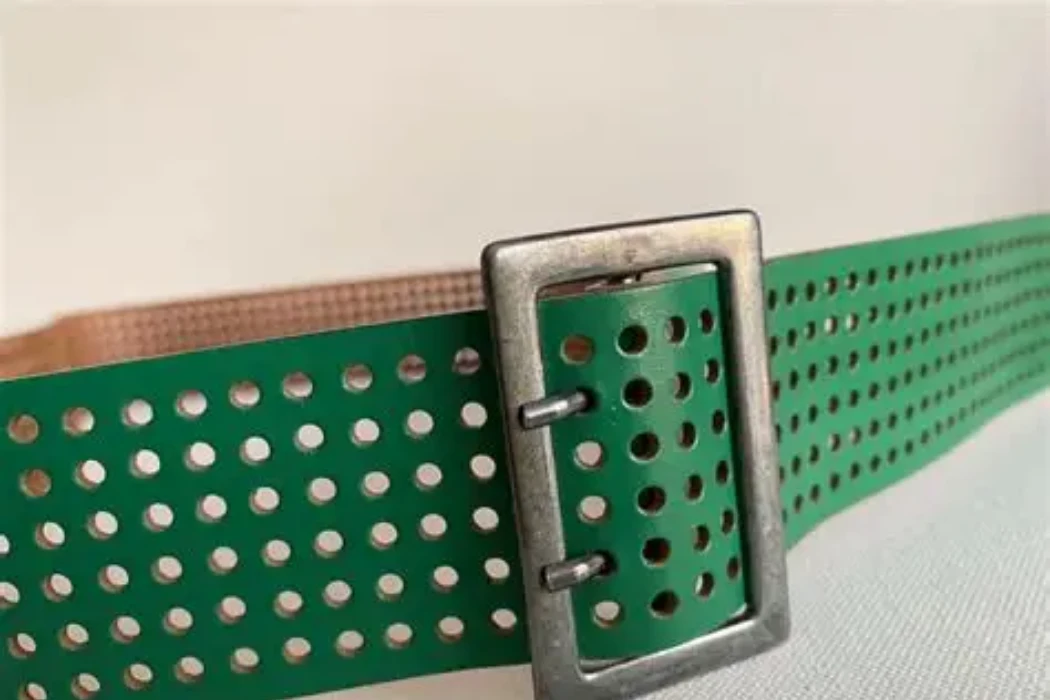
قد يبدو ثقب صف واحد من الثقوب في حزام جلدي أمرًا بسيطًا، ولكنه في الواقع من أكثر الخطوات دقةً في صناعة الأحزمة . فثقب معوج، أو حافة ممزقة، أو تفاوت في درجة الثقوب، قد يحول تصميمًا فاخرًا إلى دفعة مرفوضة. بالنسبة لمشتري الشركات الذين يبحثون عن أحزمة مصممة خصيصًا، فإن فهم آلية عمل الثقب باستخدام الحاسوب (CNC) هو الفرق بين الطلب دون معرفة مسبقة والطلب بثقة.
تستخدم عملية التثقيب باستخدام الحاسوب مكبسًا موجهًا بالحاسوب لقطع ثقوب في الجلد بدقة متناهية، تتراوح عادةً بين ±0.05 مم و±0.1 مم . هذه الدقة المتناهية هي ما يميز أنماط البروغ الأصلية - وهي عبارة عن صفوف من الثقوب الصغيرة المتباعدة بانتظام - عن التقليد المصنوع يدويًا. تتحكم هذه الطريقة في حجم الثقوب والمسافة بينها وعمقها عبر آلاف الوحدات دون أي انحراف.
لكن جودة التثقيب لا تعتمد على الآلة فحسب، بل على نوع الجلد وسماكته وتعقيد النقش وفحوصات مراقبة الجودة، وكلها عوامل تؤثر في النتيجة النهائية. تتناول الأقسام التالية كل عامل من هذه العوامل بالتفصيل، بدءًا من مقارنة التثقيب باستخدام الحاسوب (CNC) بالطرق اليدوية والليزر.
ما هي عملية التثقيب باستخدام الحاسوب (CNC) وكيف تختلف عن عملية التثقيب اليدوي؟
تُعدّ عملية التثقيب باستخدام الحاسوب (CNC) طريقةً مُتحكَّم بها حاسوبياً لقطع ثقوب في الجلد باستخدام ملف نمط رقمي ومكبس ميكانيكي أو هيدروليكي. تقرأ الآلة التصميم، وتُثبّت الجلد، وتُثقّب كل ثقب في نفس الموضع تماماً في كل مرة. يختلف هذا عن التثقيب اليدوي، حيث يستخدم العامل أداة يدوية ويُقدّر المسافات بالنظر. يُتيح التثقيب باستخدام الحاسوب دقةً أعلى وتكراراً مثالياً للنمط في دفعات كبيرة.
عملية التثقيب الأساسية باستخدام الحاسوب
يتبع نظام التثقيب باستخدام التحكم الرقمي بالحاسوب (CNC) بضع خطوات واضحة وقابلة للتكرار قبل أن تلامس أي ثقب الجلد. كل مرحلة مهمة، لأن أي خطأ صغير في البداية يميل إلى الظهور لاحقًا كعيب واضح.
- تحميل النمط الرقمي: يقوم النظام بتحميل تصميم البروغ أو التثقيب كملف متجه، عادةً في DXF or DWG التنسيق، بحيث تعرف الآلة موضع كل ثقب مسبقًا.
- وضع الجلد: يقوم العمال بتثبيت الجلد أو اللوح بشكل مسطح على سرير التثقيب حتى لا يتحرك أو يتمدد أو يتجعد أثناء القطع.
- اختيار الأدوات: يقوم المشغل بتركيب قالب ثقب مناسب لحجم النمط في آلة الطباعة، حيث أن تصميمات البروغ غالباً ما تمزج بين الثقوب المستديرة والبيضاوية والشقوقية.
- نظام التثقيب الآلي: تقوم مكبس يعمل بمحرك مؤازر بقطع كل ثقب على التوالي، وغالبًا ما يكمل عشرات الثقوب في الدقيقة دون توقف لإجراء تعديل يدوي.
- المعايرة في الوقت الفعلي: تقوم أجهزة الاستشعار بفحص الضغط والعمق بين عمليات القطع، مما يساعد الآلة على اكتشاف الانحراف وتصحيحه خلال عمليات الإنتاج الطويلة.
لأن الكمبيوتر يتحكم في كل حركة، يمكن أن يتكرر النمط نفسه آلاف المرات دون أي اختلاف تقريبًا من الحزام الأول إلى الأخير.
التثقيب اليدوي مقابل التثقيب بالليزر مقابل التثقيب باستخدام مكبس CNC
تُهيمن ثلاث طرق للثقب على إنتاج الأحزمة اليوم، وتختلف كل طريقة منها في تأثيرها على السرعة والدقة والتكلفة. لذا، يعتمد الاختيار الأمثل عادةً على حجم الطلب ومدى تعقيد التصميم.
- مخرز يدوي: يقوم العامل بوضع علامات يدوية على كل ثقب وثقبه باستخدام أداة يدوية، وهو ما يصلح للعينات الفردية ولكنه يواجه صعوبة في الحفاظ على الاتساق في الطلبية الكاملة.
- التثقيب بالليزر: يقوم شعاع الليزر بحرق الجلد، ويقطعه بشكل نظيف ولكنه يترك حافة أغمق قليلاً، وأحيانًا أكثر صلابة، حول كل ثقب.
- مكبس CNC: تقوم مكبس ميكانيكي بثقب الثقوب باستخدام قوالب فولاذية صلبة موجهة بإحداثيات رقمية، بحيث تحافظ على نفس الحافة النظيفة في الثقب رقم واحد والثقب رقم عشرة آلاف.
| الأسلوب | سرعة | الدقة النموذجية | التكلفة النسبية | أفضل حالة استخدام |
|---|---|---|---|---|
| مثقب يدوي | بطيء، تقريبًا 10-20 حفرة/دقيقة | ±0.3 مم - 0.5 مم | تكلفة أدوات منخفضة، تكلفة عمالة عالية | دفعات صغيرة، قطع حرفية فريدة من نوعها |
| اللكم بالليزر | إعداد سريع وبسيط لكل نمط | ±0.1 مم - 0.2 مم | تكلفة المعدات متوسطة إلى عالية | أعمال دقيقة على الجلود الرقيقة أو الحساسة |
| مكبس CNC | سريع، مصمم للإنتاج بكميات كبيرة | ±0.05 مم - 0.1 مم | تكلفة أدوات أولية أعلى، وتكلفة منخفضة للوحدة عند الإنتاج بكميات كبيرة | إنتاج واسع النطاق للأحزمة المثقبة والأحذية ذات النقوش البارزة |
بالنسبة لأحزمة البروغ ذات الحجم الكبير، فإن عملية التثقيب بالضغط باستخدام الحاسوب (CNC) توفر عادةً التوازن الأكثر اتساقًا بين السرعة والدقة والتكلفة.
لماذا تُعدّ الدقة مهمة في تصميمات أحذية البروغ؟
الدقة لا تقتصر على المظهر فقط، بل تؤثر أيضاً على أداء الحزام ومدى اتساق الطلبية عند وصولها إلى آلاف الوحدات.
- السلامة الهيكلية: إن وضع الثقوب بالقرب من الحافة أو من بعضها البعض يمكن أن يضعف الجلد ويسبب التمزق، خاصة على طول خط الطي بالقرب من الإبزيم.
- التناظر البصري: تعتمد أنماط البروغ على ثقوب متباعدة ومتراصة بشكل متساوٍ لتبدو مقصودة وليست مهملة، لذا فإن أي تغيير طفيف يمكن أن يفسد التصميم بأكمله.
- اتساق الدفعة: يتوقع مشتري التجزئة أن تتطابق جميع الأحزمة في الطلبية، وليس فقط العينة الأولى التي تمت الموافقة عليها.
- توافق الأجهزة: يجب أن تتطابق شوكات الإبزيم وفتحات التعديل بدقة، وإلا فلن يتم تثبيت الحزام بشكل صحيح على الإطلاق.
قد يكون التفاوت بمقدار ملليمتر واحد هو الفرق بين حزام يتم تثبيته بسلاسة وحزام يتم رفضه في الفحص النهائي.
ما هي أنماط البروغ الشائعة الاستخدام في تصميم الأحزمة؟
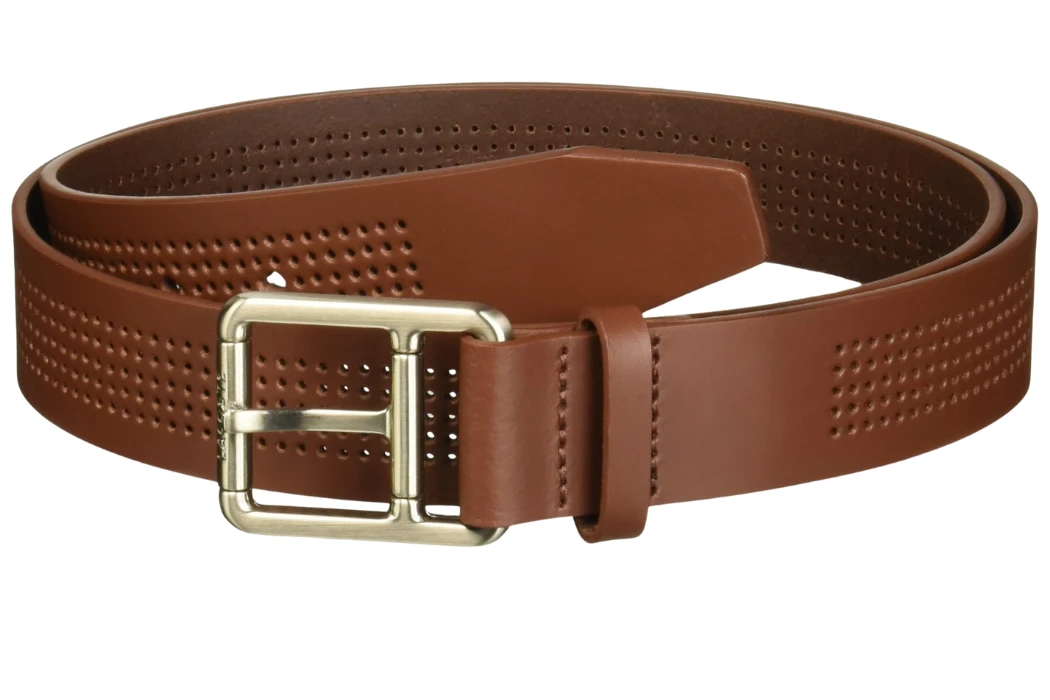
تستوحي أنماط أحزمة البروغ تصميماتها من الأحذية الرسمية الكلاسيكية. وتشمل ثلاثة أنماط رئيسية: البروغ الكامل، والبروغ الجزئي، والبروغ الربع، حيث يختلف كل نمط في مقدار تغطية الثقوب لسطح الحزام. يغطي البروغ الكامل مساحة أوسع بأكبر قدر من الزخرفة، بينما يحافظ البروغ الربع على بساطة التصميم بقسم مثقوب صغير فقط. وغالباً ما يقوم المصنّعون بتكييف هذه الأنماط التاريخية لتصميمات متجهة مخصصة للأحزمة.
تصميمات بروغ الكاملة مقابل تصميمات بروغ شبه الكاملة مقابل تصميمات بروغ الربعية
تأتي هذه التصاميم الثلاثة من صناعة الأحذية الكلاسيكية، لكن صانعي الأحزمة يستخدمون نفس الأسماء لوصف مقدار السطح الذي يتم تثقيبه.
- بروغ كامل: يغطي هذا التصميم أوسع مساحة، حيث يمتد بنمط مثقب عبر معظم حزام الخصر المرئي وغالبًا ما يقترن بحافة متعرجة (مسننة).
- شبه بروغ: يستخدم هذا التصميم كمية معتدلة من الثقوب، وعادة ما يتركز بالقرب من طرف الإبزيم أو على طول شريط زخرفي مركزي.
- ربع بروغ: يُبقي هذا التصميم الزخرفة في حدها الأدنى، وغالبًا ما يقتصرها على صف واحد من الثقوب أو زخرفة صغيرة بالقرب من أحد الأطراف.
- نمط الجناح الطويل: نمط معدل حيث يلتف التثقيب بشكل أكبر حول حافة الحزام لإضفاء مظهر أكثر جاذبية.
يختار المشترون عادةً التصميم بناءً على مدى جرأة أو رقة المظهر الذي يرغبون أن يظهر به الحزام النهائي.
أنماط التثقيب الكلاسيكية (الماس، الخط المستقيم، نمط طرف الجناح)
وبغض النظر عن التصميم العام، فإن شكل نمط الثقوب نفسه يغير من طابع الحزام.
- نقش ماسي: يُرتب النمط ثقوبًا صغيرة في شبكة ماسية متكررة، مما يمنح مظهرًا كلاسيكيًا ورسميًا.
- نمط الخط المستقيم: يمتد صف واحد أو صفان من الثقوب المتباعدة بالتساوي بالتوازي مع حافة الحزام.
- نقش على شكل طرف جناح: تستعير هذه المجموعة المنحنية أو المدببة شكلها من أغطية أصابع أحذية الجناح، وغالبًا ما تستخدمها المصانع كعنصر تزييني بالقرب من الإبزيم.
- نقش الميدالية: نمط دائري أو زهري مثقوب يتكرر على فترات منتظمة، وهو شائع في الأحزمة ذات الطراز الغربي.
يتطلب كل نقش قالب ثقب مختلف قليلاً وخطة تباعد مختلفة، ولهذا السبب يجب على فريق التصميم وضع اللمسات الأخيرة على النمط قبل بدء عملية التشكيل.
رقمنة الأنماط المخصصة (ملفات متجهة، تنسيقات DXF/DWG)
قبل أن تتمكن آلة CNC من ثقب أي شيء، يجب أن يكون النمط موجودًا كملف رقمي يمكن للآلة قراءته.
- التصميم القائم على المتجهات: يقوم المصممون برسم النمط في برامج مثل Adobe Illustrator أو AutoCAD، حيث يتم تحديد كل ثقب كنقطة دقيقة.
- تنسيق الملف: تطلب المصانع عادةً DXF or DWG الملفات، لأن هذه التنسيقات تُترجم بسلاسة إلى إحداثيات الآلة.
- فحوصات التحجيم: يقوم فريق التصميم بالتحقق من أن النمط يتناسب بشكل صحيح مع مختلف عروض وأحجام الأحزمة.
- نماذج الموافقة: يقوم فريق التصميم عادةً بتأكيد نموذج رقمي قبل عمل عينة مادية، مما يوفر الوقت والمواد.
يمنع الملف الرقمي النظيف في هذه المرحلة حدوث أخطاء التثقيب المكلفة بمجرد بدء الإنتاج بكميات كبيرة.
ما هي مواصفات حجم الثقوب والمسافة بينها والتفاوتات التي تحدد الجودة؟
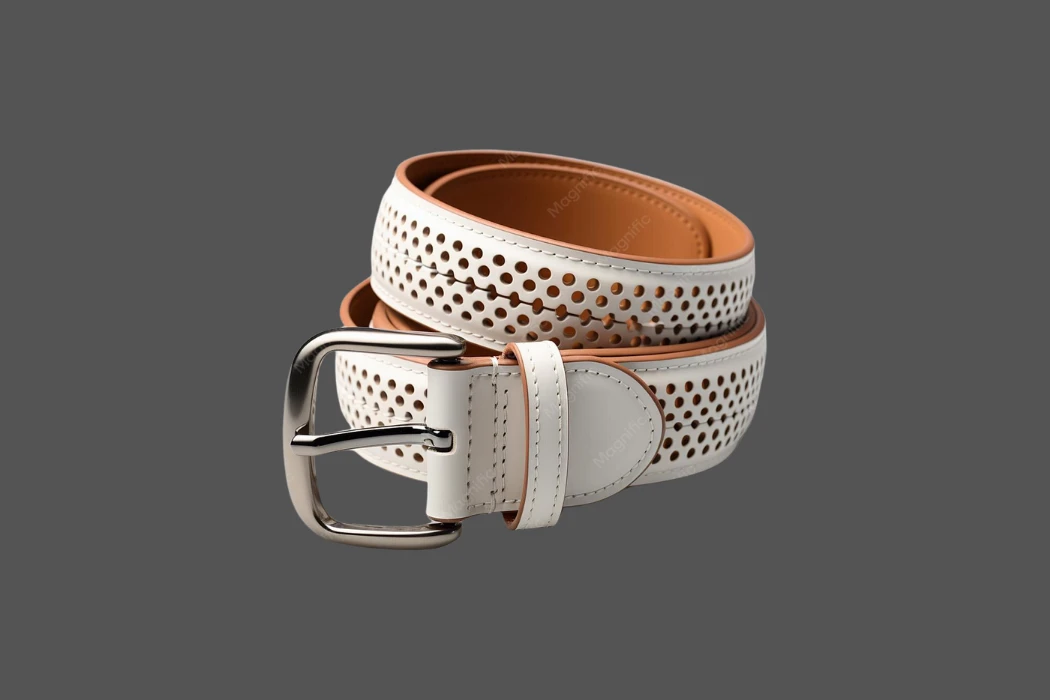
تتضافر عوامل حجم الثقوب والمسافة بينها ودقة القياس لتحديد ما إذا كان الحزام المثقب يبدو فاخرًا أم رخيصًا. يتراوح قطر معظم الثقوب ذات النمط البروغي بين 1.5 مم و3 مم ، وتفصل بينها مسافة تتراوح بين 3 مم و8 مم تقريبًا ، وذلك حسب كثافة النقش. وتضمن دقة القياس العالية، التي تتراوح عادةً بين ±0.1 مم و±0.2 مم ، محاذاة جميع الثقوب على طول محور الحزام. تتفاعل هذه المواصفات الثلاث بشكل مباشر، إذ يختلف مظهر الثقب الصغير ذي المسافة الواسعة بين الثقوب تمامًا عن مظهر الثقب الكبير ذي المسافة الضيقة بين الثقوب.
نطاقات أقطار الثقوب القياسية
عادة ما يكون قطر الثقب هو أول مواصفة يؤكدها المصنع، لأنه يحدد المظهر العام وشعور الثقب.
- ثقوب دقيقة: الأقطار حول 1.5mm ل2mm، وهو أمر شائع في تصميمات الماس الرقيقة أو الخطوط المستقيمة على أحزمة الفساتين.
- ثقوب بروغ القياسية: الأقطار حول 2mm ل3mm، وهو النطاق الأكثر شيوعًا لأنماط البروغ الكاملة والنصفية الكلاسيكية.
- فتحات للزينة أو لإضفاء لمسة جمالية: الأقطار من 3mm ل5mm، تُستخدم لتصميمات الأحزمة الغربية الجريئة أو العصرية.
- فتحات الإبزيم والتعديل: تقيس هذه الثقوب الوظيفية عادةً 4mm ل6mm، بحجم يتناسب مع شوكة الإبزيم المحددة.
تُضفي الثقوب الأصغر عموماً طابعاً راقياً ورسمياً، بينما تُضفي الثقوب الأكبر مظهراً أكثر جرأة وعفوية.
إرشادات المسافة بين الخطوط
يشير مصطلح "الخطوة" إلى المسافة بين مراكز الثقوب، ويلعب دورًا كبيرًا في الشكل النهائي مثل حجم الثقب نفسه.
- رمية ضيقة: بقسوة 3mm ل4mm بين المراكز، مما يخلق نمطًا كثيفًا ومحكمًا.
- درجة صوت متوسطة: بقسوة 5mm ل6mm بين المراكز، وهي المسافة الأكثر شيوعًا لصفوف أحذية البروغ الكلاسيكية.
- الملعب واسع: بقسوة 7mm ل8mm أو أكثر بين المراكز، مما يعطي نمطًا أخف وأكثر انفتاحًا.
- مسافة الحافة: تقع الثقوب عادةً على الأقل 4mm ل5mm من حافة الحزام لمنع التمزق.
كما أن ضبط المسافة بين الثقوب يحمي قوة الجلد، لأن وضع الثقوب بالقرب من بعضها البعض يمكن أن يضعف الحزام على طول ذلك الصف.
| نمط بروغ | قطر الثقب النموذجي | المسافة النموذجية (من المركز إلى المركز) | الاستخدام الشائع |
|---|---|---|---|
| حذاء ربع بروغ | 1.5 مم - 2 مم | 3 مم - 4 مم | لمسة خفيفة بالقرب من الإبزيم أو طرف الحزام |
| شبه بروغ | 2 مم - 2.5 مم | 5 مم - 6 مم | شريط زخرفي متوسط |
| بروغ كامل | 2.5 مم - 3 مم | 6 مم - 8 مم | تغطية واسعة مثقبة على طول الحزام |
معايير التفاوت وتناسق المحاذاة
يقيس التسامح مقدار انحراف الموضع الفعلي للثقب عن مكانه المقصود في ملف النمط.
- دقة ضغط CNC: عادة ± 0.05 مم إلى ± 0.1 مم، محكمة بما يكفي للحفاظ على اتساق الدفعات الكبيرة.
- دقة التثقيب بالليزر: عادة ± 0.1 مم إلى ± 0.2 ممأوسع قليلاً بسبب المنطقة المتأثرة بالحرارة حول كل ثقب.
- التفاوت المسموح به في عملية التثقيب اليدوي: غالبا ± 0.3 مم إلى ± 0.5 مموهذا يفسر لماذا يناسب العمل اليدوي العينات بشكل أفضل من الطلبات بالجملة.
- فحوصات المحاذاة: يقوم مفتشو الجودة بقياس عينة من الثقوب مقابل ملف النمط الأصلي للتأكد من أن الصف يبقى مستقيماً على طول الحزام.
إن التفاوت الأكبر في التفاوت يكلف أكثر مقدماً، ولكنه يؤتي ثماره من خلال تقليل عدد الوحدات المرفوضة والحصول على طلبية نهائية أكثر اتساقاً.
كيف يؤثر نوع الجلد وسمكه على دقة التثقيب؟
يؤثر نوع الجلد وسماكته على مدى دقة عملية الثقب. فالجلد الطبيعي يُثقب بدقة لأن بنيته الليفية الكثيفة تقاوم التمزق، بينما يميل الجلد المشقوق إلى التلف عند حافة الثقب. وتُعد السماكة عاملاً بالغ الأهمية أيضاً: فجلد الأحزمة يتراوح سمكه عادةً بين 1.8 مم و4 مم ، وتحتاج الجلود السميكة إلى قوة ثقب أكبر وقوالب أكبر. وأي خطأ في أي من هذين العاملين سيؤدي إلى حواف ممزقة، أو أسطح متشققة، أو أشكال ثقوب غير متناسقة.
سلوك الجلد الطبيعي الكامل مقابل الجلد الطبيعي العلوي مقابل الجلد المدبوغ تحت الضغط
لا تتفاعل جميع أنواع الجلود بنفس الطريقة مع مكبس التثقيب، ويرجع ذلك أساسًا إلى أن كثافة الألياف تتغير من طبقة إلى أخرى داخل الجلد.
- جلد محبب بالكامل: يحافظ على بنية الألياف الأكثر تماسكًا وكثافة، لذا فهو يثقب بشكل نظيف مع الحد الأدنى من التآكل حول حافة الثقب.
- جلد محبب من أعلى: تصبح أقل كثافة قليلاً بعد الصنفرة والتشطيب، لكنها لا تزال تؤدي وظيفتها بشكل جيد بنتائج متسقة.
- جلد مقسوم: يأتي من الطبقات السفلية والأكثر مرونة من الجلد، لذا فهو يتلف بسهولة أكبر وغالبًا ما يحتاج إلى قالب أكثر حدة أو سرعة ثقب أبطأ.
- الجلد المُلصق أو المُغطى: يتفاعل بشكل غير متوقع تحت تأثير الثقب، حيث يمكن أن تتشقق الطبقة الخارجية أو تتقشر عن المادة الأساسية.
بشكل عام، توفر الجلود ذات الحبيبات الكاملة والجلود ذات الحبيبات العلوية نتائج ثقب أنظف وأكثر قابلية للتنبؤ بها في الطلبات الكبيرة.
نطاق السماكة المثالي لثقب نظيف
يؤثر سمك الثقب على كل من مقدار القوة التي يحتاجها المثقب ومدى نظافة الثقب النهائي.
- جلد رقيق (1 مم - 1.5 مم): يثقب بسهولة ولكنه قد يتمزق إذا كانت القالبة غير حادة أو إذا كانت المسافة بين النقطتين ضيقة للغاية.
- جلد الحزام القياسي (1.8 مم - 3 مم): يُعد هذا النوع الأكثر شيوعًا للأحزمة المزخرفة والمثقبة، حيث يوفر توازنًا جيدًا بين القوة وسهولة الثقب.
- جلد سميك (3.5 مم - 4 مم فأكثر): يحتاج إلى مكبس أكثر قوة وخلوص أوسع لقالب التثقيب لتجنب التشقق حول الفتحة.
- الجلد متعدد الطبقات أو المصفح: يتطلب الأمر عناية إضافية، حيث يمكن أن تتصرف كل طبقة ملتصقة بشكل مختلف تحت الضغط.
| سمك الجلد | طريقة التثقيب الموصى بها | التسامح النموذجي |
|---|---|---|
| 1 مم - 1.5 مم (رقيق) | الليزر أو مكبس CNC دقيق | ±0.1 مم - 0.15 مم |
| 1.8 مم - 3 مم (حزام قياسي) | مكبس CNC | ±0.05 مم - 0.1 مم |
| 3.5 مم - 4 مم فأكثر (ثقيل) | مكبس CNC شديد التحمل، خلوص قالب أوسع | ±0.1 مم - 0.2 مم |
إن مطابقة طريقة التثقيب والقالب مع سمك الجلد بدقة هي إحدى أبسط الطرق لتقليل العيوب.
العيوب الشائعة: التمزق، والاهتراء، وتشققات الحواف
حتى مع استخدام الآلة المناسبة، لا تزال أخطاء التثقيب تحدث عندما لا يتطابق الجلد أو الأدوات أو الإعدادات تمامًا.
- تمزق: عادة ما يتسبب في هذا العيب قالب غير حاد، أو تباعد غير صحيح بين الثقوب، أو جلد رقيق للغاية بالنسبة لحجم الثقب المختار.
- مرض جلدي: شائع في الجلد المنقسم أو ذي الجودة المنخفضة، حيث تنفصل الألياف السائبة عن الحافة المقطوعة بدلاً من أن تنفصل بشكل نظيف.
- تشقق الحواف: غالباً ما يظهر ذلك على الجلد السميك أو الجاف، خاصة عندما تخترق الثقب الجلد بسرعة كبيرة.
- تشوه الثقوب: يحدث ذلك عندما يتمدد الجلد قليلاً أثناء القطع، مما يترك شكلاً بيضاوياً بدلاً من دائرة نظيفة.
إن اكتشاف هذه العيوب مبكراً، أثناء أخذ العينات بدلاً من الإنتاج بالجملة، يوفر الوقت وتكاليف المواد.
كيف تقوم المصانع بفحص جودة الأحزمة المثقبة وأحزمة البروغ؟
تتم فحوصات الجودة على الأحزمة المثقبة والمزخرفة على ثلاث مراحل: الفحص البصري، واختبار المتانة، والمعاينة الإحصائية. يبدأ المفتشون بالبحث عن الصفوف المستقيمة والحواف النظيفة والأنماط المتناظرة. ثم يختبرون مدى تحمل الجلد والثقوب للضغط. وأخيرًا، تقوم المصانع بمعاينة جزء من الطلبية باستخدام معايير AQL بدلاً من فحص كل وحدة على حدة.
معايير الفحص البصري (المحاذاة، النتوءات، التناظر)
يكشف الفحص البصري عن معظم عيوب التثقيب قبل أن يصل الحزام إلى اختبار المتانة.
- محاذاة الصفوف: يتحقق المفتشون من أن كل صف من الثقوب يمتد بشكل مستقيم وموازٍ لحافة الحزام، دون أي انحراف مرئي.
- إزالة النتوءات: يقوم المفتشون بفحص الجانب السفلي لكل ثقب بدقة للتأكد من عدم وجود نتوءات جلدية صغيرة أو حواف خشنة متبقية.
- تناظر النمط: بالنسبة للزخارف مثل الماس أو مجموعات أطراف الأجنحة، يتأكد المفتشون من أن التصميم ينعكس بشكل صحيح من جانب الحزام إلى الجانب الآخر.
- اللون وتجانس السطح: يتحقق المفتشون أيضاً من أن عملية التثقيب لم تتسبب في أي تغير في اللون أو لمعان حول حواف الثقب.
عادةً ما يكتشف المفتشون المدربون هذه المشكلات في غضون ثوانٍ، لأن الثقوب غير المتراصفة تميل إلى أن تبرز تحت الإضاءة العادية.
اختبار المتانة (قوة الشد، تآكل الحواف)
وبغض النظر عن المظهر، يجب أن يتحمل الحزام المثقب الطي والثني والتمدد اليومي دون أن يفشل عند الثقوب المثقوبة.
- اختبار قوة الشد: تقوم المختبرات بسحب عينة من الجلد حتى تنكسر، للتحقق مما إذا كانت المادة تفي بالمعايير مثل ISO 3376 لقوة الشد.
- مقاومة التمزق بالقرب من الثقوب: يقوم الفنيون باختبار ما إذا كان الجلد يتمزق بسهولة أكبر على طول صف من الثقوب المثقوبة مقارنة بالجلد الصلب.
- اختبار تآكل الحواف: يؤدي الطي والثني المتكرر إلى التحقق مما إذا كانت الحواف المثقوبة تبدأ في التشقق أو التلف بمرور الوقت.
- اختبار إجهاد الإبزيم: يقوم الفنيون بربط وفك حزام الأمان للتأكد من أن الثقوب تحافظ على شكلها في ظل الاستخدام المنتظم، يتم تكرار ذلك عدة مرات.
تُعد هذه الاختبارات أكثر أهمية بالنسبة للثقوب الوظيفية القريبة من الإبزيم، لأن تلك المنطقة تتعرض لأكبر قدر من الإجهاد المتكرر.
بروتوكولات أخذ عينات AQL للطلبات بالجملة
إن فحص كل حزام في طلبية كبيرة ليس عملياً، لذلك تعتمد المصانع على أخذ العينات الإحصائية بدلاً من ذلك.
- أخذ العينات من مستوى الجودة المقبول: تقوم المصانع بسحب عينة عشوائية بناءً على إجمالي كمية الطلب، وفقًا لجداول معترف بها مثل: ANSI/ASQ Z1.4.
- مستويات الجودة المقبولة الشائعة: يطلب العديد من المشترين AQL 2.5 بالنسبة للبضائع العامة، على الرغم من أن المستويات الأكثر صرامة مثل AQL 1.5 يناسب الطلبات المميزة أو ذات الرؤية العالية.
- تصنيف العيوب: يقوم المفتشون بتصنيف العيوب إلى فئات حرجة وكبيرة وصغيرة، لأن ثقب الإبزيم الممزق أهم من نقش ماسي غير متساوٍ قليلاً.
- القبول والرفض: إذا بقي عدد العيوب في العينة ضمن الحد المسموح به، فإن الدفعة تمر دون فحص كل وحدة.
تُوازن طريقة أخذ العينات هذه بين السرعة والثقة، لأنها تمنح المشترين ضمانًا إحصائيًا دون إبطاء الشحن بالجملة.
الأسئلة الشائعة
ما هو نمط البروغ على الحزام الجلدي؟
نمط البروغ عبارة عن صف أو مجموعة من الثقوب الصغيرة المزخرفة، مستوحاة من تصميم أحذية البروغ الكلاسيكية. يستخدم صانعو الأحزمة أنماط البروغ الكاملة، والنصفية، والربعية للتحكم في مقدار الثقوب في الحزام. يضفي هذا النمط ملمسًا جماليًا دون التأثير على وظيفة الحزام.
ماذا يعني الجلد المثقب؟
الجلد المثقب هو ببساطة جلد يحتوي على ثقوب صغيرة مثقوبة بنمط متكرر. يستخدم المصنّعون التثقيب لأغراض الزينة، مثل زخارف البروغ، ولأغراض وظيفية، مثل فتحات تعديل الإبزيم. يمكن أن تكون الثقوب على شكل خطوط مستقيمة، أو شبكات، أو أشكال مخصصة حسب التصميم.
ما هو سمك الجلد المثالي للحزام؟
تُصنع معظم الأحزمة من جلد يتراوح سمكه بين 1.8 و3 ملم ، مما يحقق التوازن بين المتانة والمرونة. يُناسب الجلد الرقيق الأحزمة الخفيفة والعملية، بينما يُناسب الجلد السميك الأحزمة الثقيلة أو أحزمة العمل. كما يؤثر سمك الجلد على سهولة ثقبه دون تمزقه أو تشققه.
ما هو حجم الثقب القياسي المستخدم في تثقيب الجلد؟
يتراوح قطر ثقوب التثقيب القياسية عادةً بين 2 و3 ملم في أنماط البروغ الكلاسيكية. أما الزخارف الدقيقة فتستخدم ثقوبًا صغيرة تصل إلى 1.5 ملم، بينما قد يصل قطر الثقوب في الأنماط الزخرفية الأكثر جرأة إلى 5 ملم. ويعتمد الحجم المناسب على سمك الجلد والهدف العام من التصميم.
هل تستطيع آلات CNC اختراق الجلد الطبيعي بالكامل بشكل نظيف؟
نعم، تُثقب آلات CNC الجلد الطبيعي بالكامل بدقة عالية نظرًا لكثافة أليافه التي تقاوم التمزق والاهتراء. وتضمن دقة مكابس CNC العالية، والتي تتراوح عادةً بين ±0.05 مم و±0.1 مم ، اتساق كل ثقب خلال عملية الإنتاج بأكملها. وهذا ما يجعل الجلد الطبيعي بالكامل من أسهل المواد التي يمكن ثقبها على نطاق واسع.
ما الفرق بين الأحذية الجلدية ذات النقوش البارزة والأحذية الجلدية المثقبة؟
الجلد المثقب هو مصطلح عام يُطلق على أي جلد يحتوي على ثقوب. أما "بروغ" فيشير إلى نمط محدد من الثقوب نشأ في تصميم الأحذية الرسمية، ويظهر عادةً في صفوف زخرفية بالقرب من الحواف أو منطقة مقدمة الحذاء. لذا، فإن جميع أنواع جلد "بروغ" مثقبة، ولكن ليس كل جلد مثقب يُعتبر "بروغ".
كيف يمنع المصنعون تشقق الجلد أثناء عملية التثقيب؟
يمنع المصنّعون تشقق الجلد بمطابقة قالب التثقيب والضغط مع سمك الجلد ومستوى رطوبته بدقة. كما أن استخدام قالب حادّ ومُعتنى به جيدًا يقلل من الضغط على الجلد أثناء كل عملية قص. تقوم بعض المصانع بترطيب الجلد قليلًا قبل التثقيب للحفاظ على مرونته الكافية لمقاومة التشقق.
ما هو التفاوت المقبول في عملية ثقب الجلد؟
في معظم الطلبات الكبيرة، يقبل المشترون عادةً هامش خطأ يتراوح بين ±0.1 مم و±0.2 مم ، مع العلم أن عملية التثقيب باستخدام مكابس CNC تُتيح نتائج أدق تصل إلى ±0.05 مم. وتُعدّ دقة القياسات العالية ضروريةً للثقوب الوظيفية، مثل ثقوب الإبزيم، حيث يُمكن لأي انحراف بسيط أن يؤثر على المقاس. أما الثقوب الزخرفية، فتُتيح عادةً مرونةً أكبر.
إتقان عملية التثقيب، من التصميم إلى التسليم
تعتمد جودة التثقيب على عدة عوامل ثابتة: طريقة التثقيب الصحيحة، وحجم الثقوب والمسافة بينها، وسماكة الجلد المناسبة، وفحوصات الجودة الدقيقة. إذا تمّ ضبط هذه التفاصيل بدقة، سيحافظ حزام البروغ على شكله ونقشه ومتانته لسنوات. تحتاج العلامات التجارية التي ترغب في هذا المستوى من الاتساق في الطلبات الكبيرة إلى شريك تصنيع مُؤهل لذلك. تجمع شركة هوبلوك للمنتجات الجلدية بين دقة التثقيب باستخدام الحاسوب، ومصادر الجلود الداخلية، ومراقبة الجودة متعددة المراحل، مما يمنح العلامات التجارية طريقة موثوقة لإنتاج أحزمة البروغ المثقبة بكميات كبيرة.